

 Eng



 Otthon / Hír / Ipari hírek / Nagy pontosságú bélyegzés: tűréshatárok, szerszámok, anyagok és beszerzési útmutató
Nagy pontosságú bélyegzés: tűréshatárok, szerszámok, anyagok és beszerzési útmutató
 2026.10.22
 Ipari hírek
A miniatűr megszakítóhoz való 0,4 mm-es rozsdamentes acél érintkezőrugó ±0,03 mm-t hordoz az érintkezők között, 0,02 mm-es sorjakorlátot és 0,05 mm-es síksági kiírást 25 mm-es fesztávon. A prés, amely ezt képezi, egy 45 tonnás gép lehet – ez egy specifikációs lapon nem figyelhető meg. Ami ezt az alkatrészt valójában "nagy pontosságúvá" teszi, az minden, ami a prést körülveszi: a szalagok elrendezése, a szerszámhézag, az anyagtanúsítvány, a szerszámba épített érzékelő, amely leállítja a löketet, ha a csiga nem kilökődik, és a méretjelentés, amely a szállítmánnyal együtt halad.
Tehát a munkadefiníció a következő: a nagy pontosságú bélyegzés egy progresszív sajtolási eljárás, amelyben a mérettűrést, a sorja magasságát, a síkságot és a tételek közötti ismételhetőséget kellően szigorúan szabályozzák ahhoz, hogy az alkatrész válogatás, utómunkálat vagy 100%-os ellenőrzés nélkül azonnal összeszerelésre kerülhessen. Az alábbiakban minden elmagyarázza, hogyan tervezték meg ezt a vezérlőt, mennyibe kerül, hol hibásodik meg csendesen, és hogyan tudja a vevő meghatározni és minősíteni anélkül, hogy problémákat fedezne fel hat héttel a gyártás után.
Három következtetést érdemes leszögezni a részletek előtt:
- A precíziót az alkatrészben és a szerszámban tervezték, nem pedig a présgépen. Az elérhető tűrés nagyjából 70-80%-át az alkatrészgeometria, az anyagválasztás és a szerszámkialakítás határozza meg az első löket előtt.
- A tolerancia és a költség nem lineárisan függ össze. A nem kritikus méretek ±0,20 mm és ±0,05 mm közötti meghúzása szinte ingyenes; a kritikus meghúzása ±0,05 mm és ±0,02 mm között 30-60%-kal növelheti a szerszámköltséget.
- A legtöbb minőségi kiesés a bélyegzett alkatrészekben az anyag változékonyságára és a szerszámkopásra vezethető vissza, nem pedig a gép pontosságára. Azoknak a vásárlóknak, akik ezt a két változót kezelik, ritkán vannak toleranciaérvek.
Mit jelent a nagy pontosságú bélyegzés a gyakorlatban
Nincs olyan univerzális szabvány, amely meghatározná a bélyegzés "nagy pontosságát". A különböző beszállítók különböző helyeken húzzák meg a határt, ezért szinte értelmetlen egy olyan beszerzési megrendelés, amelyen egyszerűen csak annyi szerepel, hogy "nagy pontosság". Ami számít, az a tűréssáv, amelyet a szerszámok úgy építenek fel, hogy a gyártási folyamat során megtartsák, nem csak az első mintán.
A képességek keretezésének hasznos módja a toleranciaosztály, mivel az osztály határozza meg a szerszámköltséget, az ellenőrzési módszert és azt a mennyiséget, amelyen a gazdaságosság még mindig működik.
| osztály | Kritikus jellemzők toleranciája | Sorja magassága (tipikus) | Laposság 100 mm felett | Reprezentatív részek |
|---|---|---|---|---|
| Általános fémlemez | ±0,20 mm | ≤0,10 mm | 0,30 mm | Tartók, burkolatok, alváz panelek, szerelőlapok |
| Precíziós bélyegzés | ±0,05 mm | ≤0,05 mm | 0,10 mm | Csatlakozóhéjak, árnyékoló kannák, sorkapcsok, gyűjtősíntartók |
| Nagy pontosságú bélyegzés | ±0,02 mm, ±0,01 mm-ig a kiválasztott funkciókon | ≤0,02–0,03 mm | 0,05 mm | Érintkezőrugók, relé alkatrészek, motor laminálások, érzékelőházak, kis precíziós szerelvények |
Két dolgot érdemes megjegyezni a táblázatban. Először is, a sorjakövetelmény általában a keményebb megkötés a gyakorlatban. A 0,05 mm-es sorjakorlát egy 0,3 mm vastag alkatrészen szerénynek hangzik mindaddig, amíg nem számoljuk el az ütések kopását 500 000 ütésnél. Másodszor, a "kiválasztott jellemzők" minősítő számít: egyetlen szerszám sem tart ±0,01 mm-t mindenhol, és egy olyan rajzot, amely ezt globálisan megköveteli, vagy nagyon magasan, vagy egyáltalán nem idézi.
A pontosság túlmutat a kétdimenziós rajzon is. Egy alkatrész méreteiben tökéletes lehet, és még mindig meghiúsulhat az összeszerelés a csavarodás, dőlés, él állapot vagy a lemezezés után kinyíló maradék feszültség miatt. A tapasztalt vásárlók egyértelműen meghatározzák ezeket a jellemzőket.
A pontosságról a sajtó megkezdése előtt döntenek
Amikor egy bélyegzett alkatrész kicsúszik a tűréshatárból, az ösztönös kérdés: "mi a baj a géppel?" Szinte soha nem az a gép. Négy kar vezérli az eredményt, és ebben a sorrendben vannak beállítva.
Alkatrésztervezés és gyártási tervezés
A nem idézhető nagy pontosságú bélyegzési projektek leggyakoribb oka a megmunkálási vagy présöntési folyamatból örökölt rajz. A megmunkált alkatrészek rutinszerűen éles belső sarkokat, mély, keskeny zsebeket és falvastagság-változást igényelnek, amelyet a sajtolószerszám nem képes gazdaságosan reprodukálni. A bélyegzésbarát revízió – hozzáadott dombormű, beállított hajlítási sugarak, átirányított jellemzők, hogy egy állomáson helyezkedjenek el – gyakran csökkenti a költségeket a funkció érintése nélkül.
A minimális hajlítási sugár jó korai ellenőrzés. Lágyacél esetén az anyagvastagság 0,8-1,0-szeresének megfelelő belső sugár repedés nélkül érhető el; az ausztenites rozsdamentes acélnál hagyjon meg nagyjából kétszeres vastagságot a munkaszilárdság és a rugózás miatt. Minden szorosabbhoz vagy más anyag, műveletek közötti izzítás vagy újratervezés szükséges.
Vágási távolság és szalagelrendezés
A vágási távolság jellemzően oldalanként az anyagvastagság 5–8%-a szénacélnál, valamivel kevesebb rozsdamentes acélnál és sárgaréznél, valamivel több alumíniumnál. A túl kis hézag növeli a lyukasztóerőt, felgyorsítja a kopást és másodlagos nyírást és magasabb sorját eredményez; túl sok borulást, durva törési felületet és olyan sorját okoz, amely inkább hajlik, mint nyíró.
A szalag elrendezése ugyanúgy szabályozza az ismételhetőséget, mint maga a matrica. A minden állomást lokalizáló vezérlőfuratok, a megfelelő hordozószélesség, az alkatrészek közötti állandó hídszélességek és a kiegyensúlyozott anyagáramlás a szalag körül mind csökkentik a pozícióhibát. A nagy pontosságú munkák során a szalagot gyakran úgy alakítják ki, hogy a kritikus jellemzőket ugyanazon az állomáson alakítsák ki, ahelyett, hogy a későbbiekben újraregisztrálnák – minden újraregisztrálás lehetőséget jelent a halmozási hibára.
Anyag konzisztencia
A 180 HV-os szubsztrátumhoz épített szerszám különböző méreteket produkál, amikor egy 220 HV-os tekercs érkezik, mert a rugós visszafolyás folyáshatárral skálázódik. A 20 HV-os tekercs-tekercs keménységi változás általános a kereskedelmi minőségekben, és elegendő a hajlítási szög 0,5–1,5 fokkal történő eltolásához. A nagy pontosságú bélyegzést vásárló vásárlóknak keménységi és mechanikai tulajdonságokkal rendelkező anyagtanúsítványokra kell számítaniuk, a beszállítóknak pedig mintát kell venniük. Ha a követelmény valóban szigorú, adjon meg egy keménységi tartományt, ne csak egy fokozatot.
Folyamatvezérlés a padlón
Dis kopás. A progresszív stancolási szénacélokat jellemzően 100 000–300 000 löketenként újra kell köszörülni, a vastagságtól és a bevonattól függően; a rozsdamentes keményebb a szerszámozáshoz. A megbízható, nagy pontosságú beszállítót az újraköszörülési ütemezés választja el, amelyet a mért sorjamagasság és az alkatrészméret vezérel, nem pedig a meghibásodás. A csigák észlelésére, a szalag helyzetére, az elakadásra és a pilóta bekapcsolására szolgáló beépített érzékelők alapfelszereltségnek számítanak a komoly szerszámok esetében, mert 5000 gyanús alkatrész helyett egy selejt eseményt leállított préseléssé alakítanak át.
A nagy pontosságú bélyegzett alkatrész mögötti folyamatlánc
A nagy pontosságú bélyegzés ritkán egyetlen művelet a tekercstől a szállítódobozig. A lánc megértése segít a vevőnek látni, hol dőlnek el a költségek és hol rejtőzik a kockázat.
Blankolás, piercing és formázás
A progresszív matrica 6-20 állomáson kombinálja a kivágást, a szúrást, a bevágást, a hajlítást, a húzást és a vágást. Minden állomás egy lépést hajt végre a geometrián, és az alkatrész a végső levágásig a szalaghoz rögzítve marad. A precíziós előny abból adódik, hogy soha nem engedi el az alkatrészt: soha nem rögzítik újra, így a nullapont-stratégiát a szerszám tartja fenn, nem pedig a kezelő.
In-die funkciók
A modern, nagy pontosságú szerszámok gyakran tartalmaznak olyan funkciókat, amelyek korábban másodlagos műveletek voltak. A fúrószerszámon belüli menetfúrás, a szegecselés, a szerszámba fűzés, a lézeres vágás olyan funkciókhoz, amelyek egyébként külön áthaladást igényelnének, valamint a kritikus méretek beépítése csökkenti a kezelhetőséget. A kezelés az, ahol elveszik a pontosság – minden alkalommal, amikor egy alkatrész elhagyja az egyik gépet, és belép egy másikba, új rögzítés és új tűréskötege jelenik meg.
Másodlagos műveletek és összeállítások
Nem lehet és nem kell mindent megtenni a kockában. A sorjázás, a kiforgatás, a menetformázás, a hegesztés, a műanyag öntőformák behelyezése és több préselt alkatrész egy részegységbe történő összeszerelése gyakori lépések. Ha egy alkatrésznek két bélyegzett félre, egy hegesztésre, egy menetes betétre és egy műanyag elemre van szüksége, az egy szállítóval végzett munka megszilárdítása eltávolítja a tűrésköteget, amely akkor jelenik meg, ha három szállító mindegyike a rajz saját értelmezése szerint dolgozik.
 Egyedi gyártmányú összeállítások és részegységek Egyedi gyártású szerelvények és részegységek, amelyek egyesítik a bélyegzést, hegesztést, rögzítőelemek beszerelését és befejezését, hogy csökkentsék a több gyártótól származó tűréshalmazt. Termék megtekintése →
A gyakorlati szabály: ha az összeállítás háromnál több alkatrészből áll, és a köztük lévő illeszkedés funkcionálisan kritikus, akkor az egyes alkatrészek helyett inkább az összeállítást szerezze be. A dimenziós vitákat két beszállító között, akik azt állítják, hogy a saját tűréshatárán belül vannak, drága megoldani.
Anyagválasztás Beállítja a tűréshatárt
A nem megfelelő szubsztrátumot semmilyen szerszámkialakítás nem kompenzálja. Az anyag határozza meg a visszarugózást, az elérhető sorját, a szerszámkopási sebességet és azt, hogy az alkatrész mennyit fog elmozdulni a bevonat vagy hőkezelés után.
| Anyag | Tipikus vastagság | Alakíthatóság | Korrózióállóság | Ahova illik |
|---|---|---|---|---|
| Hidegen hengerelt szénacél (SPCC / DC01) | 0,2-3,0 mm | Kiváló | Egyik sem bevonat nélkül | Belső konzolok, szerkezeti részek, költségérzékeny alkatrészek |
| Elektro-horganyzott acél (SECC) | 0,3-2,0 mm | Jó | Mérsékelt | Elektromos burkolatok, alváz, vasalat |
| Tűzihorganyzott acél (SGCC) | 0,4-3,0 mm | Jó | Jó | Kültéri házak, szerkezeti vasalat |
| Rozsdamentes 301/304 | 0,1-2,0 mm | Mérsékelt, high springback | Kiváló | Rugók, érintkezők, készülékek és élelmiszer-berendezések alkatrészei |
| Rozsdamentes 316 | 0,2-1,5 mm | Mérsékelt | Nagyon jó, kloridálló | Tengerészeti, vegyi és orvosi házak |
| Alumínium 5052/1060 | 0,3-3,0 mm | Jó, low springback | Jó when anodised | Könnyű házak, hűtőbordák, burkolatok |
| Sárgaréz C2680 / réz C1100 | 0,1-1,5 mm | Kiváló | Jó | Kapcsok, gyűjtősínek, érintkezők, vezetőképes részek |
| Rugóacél 65Mn / 301 | 0,1-1,2 mm | Korrekt, stresszoldást igényel | Gyenge bevonat nélkül | Kapcsok, rugók, rögzítőelemek |
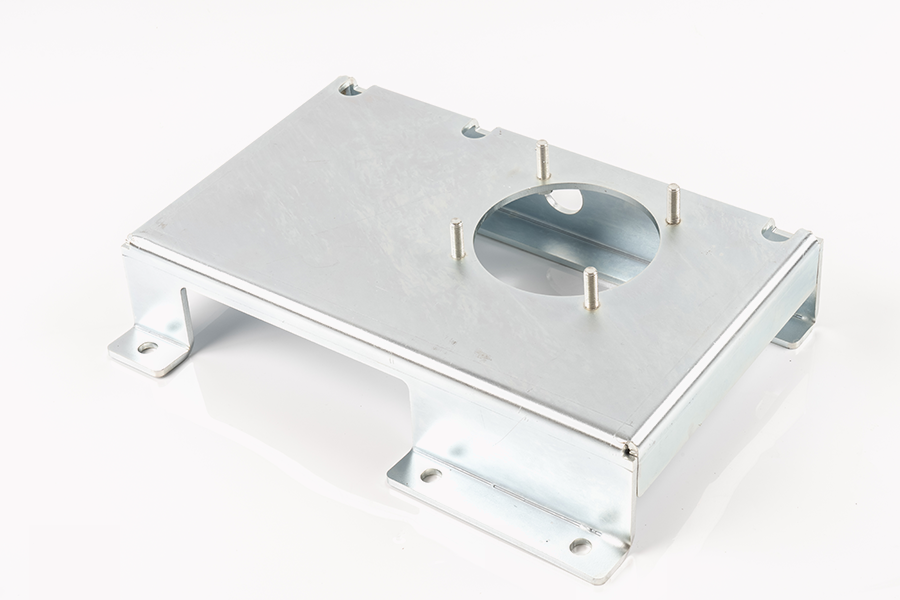
 Fémalkatrészek bélyegzése precíziós alkalmazásokhoz Precíziós bélyegzett fémalkatrészek autóipari, elektronikai, készülék- és új energetikai berendezésekhez, méretpontossággal, szilárdsággal és simasággal, amelyek illeszkednek a keretekhez, házakhoz és csatlakozókhoz. Termék megtekintése →
Két lényeges döntés több átdolgozást okoz, mint bármelyik másik. Az első egy "elég közeli" fokozat helyettesítése a költségmegtakarítás érdekében: az SPCC helyett az SECC megváltoztatja a felület állapotát és a súrlódást a szerszámban, és több századmilliméterrel eltolja a formált méretet. A második a szemcse irányának figyelmen kívül hagyása. A gördülési iránnyal párhuzamos hajlítás szűkebb sugarú repedést okoz, mint a keresztirányú hajlítás, így a tekercs forgatásakor az egy irányban tökéletesen formáló alkatrész meghibásodhat.
A nyers tekercs vastagsági tűrése egy másik csendes tényező. A kereskedelmi tekercset általában ±0,05 mm-re vagy a névleges ±10%-ára szállítják, attól függően, hogy melyik a nagyobb. A ±0,03 mm teljes magasságot igénylő 0,5 mm-es részen a tekercs tűrés önmagában felemészti a teljes költségvetést. Az ebbe a tartományba tartozó vásárlóknak szigorúbb vastagsági tűrést kell megadniuk az anyagon, és fizetniük kell érte.
Hogyan illeszkedik a tolerancia, a GD&T és az ellenőrzés
A ±0,02 mm-es kiírásokkal teli rajz, nullapontok és meghatározott ellenőrzési módszer nélkül, vitára hív. A geometriai méretezés és tűrés ezt funkcionális alappontok meghatározásával, valamint a méretnek a formától, a tájolástól és a pozíciótól való elkülönítésével oldja meg. Például egy Ø0,05 mm-es pozíciókijelzés az MMC-nél két rögzítőfuraton, pontosan megmondja a szerszámkészítőnek, hogy a szerszámnak mit kell elérnie, és megmondja az ellenőrnek, hogy pontosan mit kell mérni – és lehetővé teszi azt a bónusztűrést, amelyet egy egyszerű ±0,02 mm-es doboztűrés nem.
Három gyakorlati konvenciót érdemes bármelyik szállítóval megállapodni az ajánlattételi szakaszban:
- Mely jellemzők kritikusak, melyek főbbek és melyek csak referenciaként szolgálnak. A legtöbb rajz nem tesz különbséget, ezért mindent megvizsgálnak, és minden pénzbe kerül.
- A folyamatképesség a kritikus jellemzőket célozza meg. Az 1,33-as Cpk általános alapérték, az 1,67 az autóipari vagy biztonsági vonatkozású alkatrészek esetében.
- Hogy az első cikkvizsgálat teljes dimenziós elrendezés vagy korlátozott ellenőrzés, és hogy meg kell-e ismételni bármilyen szerszámmódosítás után.
Az ellenőrző berendezésnek meg kell felelnie a tűréshatárnak, nem szabad túllépnie annyival, hogy a mérési költség domináljon. Egy tipikus nagy pontosságú munkafolyamat koordináta mérőgépet használ az első cikkekhez és összetett geometriához, optikai vagy látórendszert a lapos elemekhez és sorjakhoz, profilvetítőt a sugarak és szögek meghatározásához, egy érdességmérőt az élek és a felület állapotához, valamint kézi mérőeszközöket a vonal nagyfrekvenciás ellenőrzéséhez. A keménységvizsgálat és a bevonatvastagság mérése kiegészíti a képet a hőkezelt vagy bevont alkatrészek esetében.
A műhelyben a tolerancia ellenőrzése inkább statisztikai gyakorlat, mint ellenőrzési gyakorlat. Minden 200. alkatrész ellenőrzése és a kritikus méretek ábrázolása megmutatja a szerszámkopás trendjét jóval azelőtt, hogy egy alkatrész túllépne a tűréshatáron, ami lehetővé teszi a szállító számára, hogy meghibásodás helyett állapotra köszörüljön. A felhalmozódás és a helyzeti hiba mélyebb kezeléséhez lásd ezt a magyarázatot a mérettűrés és az alak- és helyzethibák szabályozása a nagy pontosságú bélyegzésnél .
Felületkezelés, bevonat és az általuk használt tolerancia
A bevonat fémet ad hozzá. A 10 µm-es cinkréteg mindkét oldalon egy 0,50 mm-es részt 0,52 mm-re növeszt, ami megfelelő a konzolnak, és végzetes a préselhető csatlakozóknak. A vevőknek közölniük kell, hogy a rajz méretei a befejezés előtt vagy után érvényesek-e – a legtöbb rajz nem így van, és az alapértelmezett feltételezés a szállítók között eltér.
| Befejezés | Tipikus vastagság | Hatás a méretekre | Megfontolások |
|---|---|---|---|
| Cink galvanizálás | 5-15 µm | 10-30 µm teljes ráhagyást fogyaszt mindkét oldalon | Hidrogén ridegedés veszélye nagy szilárdságú rugóacélokon; sütés szükséges |
| Cink-nikkel | 8-15 µm | Hasonló a cinkhez | Jobb sópermetezési teljesítmény, magasabb költség |
| Passziválás (rozsdamentes) | 1 µm alatt | Elhanyagolható | Eltávolítja a szabad vasat; nem sokat változtat a megjelenésen |
| Elektromos nikkel | 3-25 µm | Egyenruha, de költségvetésben kell lenni | Jó wear resistance and solderability |
| Ónozás | 3-10 µm | Kicsi, de finom tulajdonságokkal mérhető | Elsősorban a forraszthatóság miatt |
| Púderlakk / e-coat | 40-100 µm | Jelentős; megköveteli a kritikus jellemzők maszkolását | A maszkolás növeli a kezelési költségeket |
| Rezgő sorjázó / bukó | 5–25 µm élanyagot távolít el | Megváltoztatja az élek állapotát és lekerekítheti a sarkokat | Gyakran szükséges egy sorja-felirat megtartása |
A műveletek sorrendje legalább annyira számít, mint maga a befejezés. Az alakítás utáni bevonat normális; Az alakítás előtti bevonat minden hajlításnál megreped a bevonat. A rugóacélon a feszültségcsökkentést az alakítás után és a bevonat előtt kell megtenni. És ahol egy alkatrész hőkezelt és bevonat is van, a hőkezelés akkora méreteket változtathat, hogy utána méretezési műveletet igényel.
Szerszámok: A valós költségközpont
A nagy pontosságú bélyegzésnél a szerszám a termék. A sajtó áru; a szerszám az a szellemi tulajdon, amely meghatározza, hogy az alkatrész a tűréshatáron belül van-e 800 000 és 800 löketnél. Azok a vásárlók, akik a szerszámozást utólagos gondolatként kezelik, általában kétszer fizetnek érte.
| Szerszám típusa | Állomások | Gazdasági mennyiség | Relatív szerszámköltség | Megjegyzések |
|---|---|---|---|---|
| Egylépcsős | 1 | Évente 5000 darab alatt | 1× | Egyszerű, lassú, kezelőfüggő pontosság |
| Vegyület | 1 (üres és forma együtt) | 5000-50000 darab | 2-3× | Jó for flat parts with one forming step |
| Progresszív | 6–20 | 50.000 db és felette | 5–15× | Az alapértelmezett választás nagy pontosságú munkákhoz |
| Átadás | Többszörös, az alkatrészt a prések között hordják | Nagy mennyiség, nagy alkatrészek | Magas | Ott használatos, ahol az alkatrész túl nagy a szalaghoz |
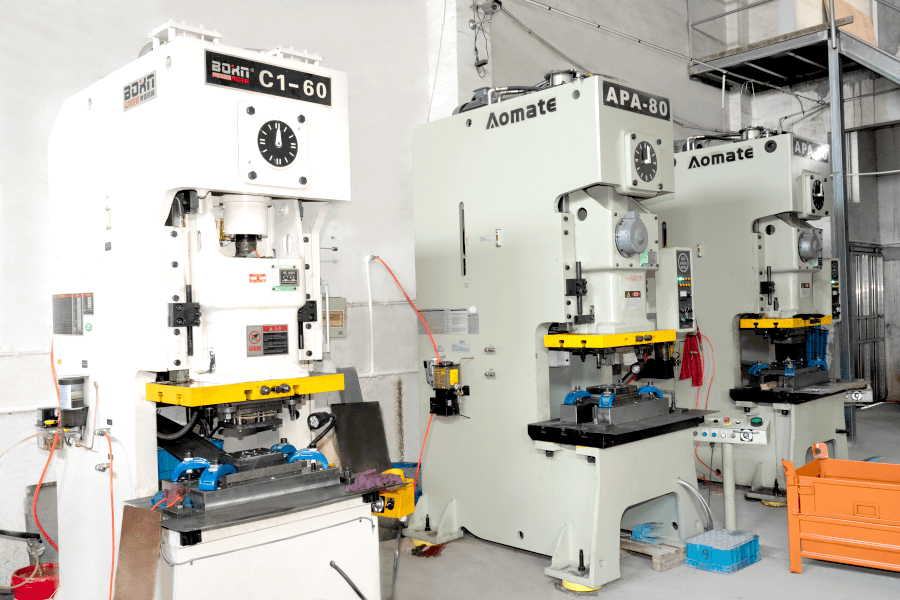 Egyedi, nagy pontosságú bélyegzési szolgáltatások Magas-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Termék megtekintése →
Öt kereskedelmi kifejezés tartozik minden eszközmegbeszéléshez, és ezek közül általában egyik sem önkéntes:
- Tulajdonjog. Kié a matrica, és milyen feltételek mellett viheti át a vevő egy másik nyomdába? Egy olyan szerszám, amely csak egy szállító préságyához illeszkedik, korlátozott átviteli értékkel rendelkezik.
- Várható halálos élet. Általában vonásokkal jelzik a nagyobb felújítás előtt. Egy 300 000 ütésre és egy 3 000 000 ütésre gyártott szerszám hasonlónak tűnik az árajánlatban, és óriási különbségek vannak az ötéves költség tekintetében.
- Pótalkatrészek és kopó alkatrészek. A lyukasztók, betétek és rugók fogyóeszközök. Az, hogy helyben raktározzák, vagy külföldről szállítják, meghatározza a törés utáni helyreállítási időt.
- Felülvizsgálati szabályzat. Hány műszaki változtatást tartalmaz, milyen áron, és mennyi ideig tart a változtatás végrehajtása.
- Visszavágási juttatás. A szerszámot elegendő anyaggal kell megtervezni ahhoz, hogy csere előtt többször újracsiszoljuk. Az első napon a végére köszörült szerszámnak nincs élettartama.
A 6–20 állomásos tartományban lévő progresszív matricák szerszámozási átfutási ideje jellemzően 4–8 hét, beleértve a próbaverziót és az első cikk jóváhagyását, hosszabb, ha a szerszámba helyezett érzékelőkről, összetett bütykökről vagy szűk pozíciótűrésekről van szó. A termékbevezetést tervező vásárlóknak ezt az átfutási időt a kritikus út részeként kell kezelniük, nem pedig a tervezés lefagyása után megoldandó részletként.
Amikor a bélyegzés felülmúlja a többi folyamatot, és amikor nem
A nagy pontosságú bélyegzés nem automatikusan a helyes válasz. Magas a fix költsége és nagyon alacsony a változó költsége, ami miatt volumenben verhetetlen, néhány ezer darab alatt pedig megkérdőjelezhető.
| Folyamat | Beállítási költség | Alkatrészenkénti ára 10.000 db | Elérhető tolerancia | A legjobb hangerős zenekar |
|---|---|---|---|---|
| Magas precision progressive stamping | Magas (tooling) | Nagyon alacsony | ±0,02 mm | 20 000-től több millióig |
| Lézeres vágás plusz hajlítás | Nagyon alacsony | Közepes | ±0,10–0,20 mm | 1-től 5000-ig |
| CNC lyukasztás | Alacsonytól közepesig | Alacsonytól közepesig | ±0,10 mm | 500 és 20 000 között |
| Fénykép kémiai maratás | Közepes | Közepes | ±0,02 mm on thin material | 1-100 000, csak vékony alkatrészek |
| Présöntés plusz megmunkálás | Magas | Alacsony | ±0,05 mm | 10 000 és több, 3D geometria |
A keresztezési pont nem rögzített. Egy egyszerű lapos konzol két lyukkal indokolhatja a 3000 darabos szerszámot, mert maga a szerszám olcsó. Egy összetett progresszív matrica befúrószerszámmal és nyolc alakítóállomással 50 000 darabra lehet szüksége, mielőtt megtérül a szerszámozás. A döntés becsületes módja a termék várható élettartama alatti összköltség modellezése, beleértve a tervezési változtatások valószínűségét is – a tervezési változtatás olcsó lézervágással, és drága szerszámozással.
A 2000–20 000 darabos tartományba eső termékeknél létezik egy hasznos középút: készíts egy progresszív szerszámot kevesebb állomással, és hajtsd végre a fennmaradó műveleteket, például a menetfúrást és az összeszerelést, offline módban, amíg a mennyiség nem indokolja a hozzáadást. Ez alacsonyan tartja a kezdeti szerszámköltséget anélkül, hogy elkötelezné magát egy nem skálázható folyamat mellett.
A nagy pontosságú bélyegzés során megjelenő hibák
A precíziós bélyegzés szinte minden hibájának ismert oka és ismert ellenintézkedése van. Az változó, hogy a beszállító műszerezte-e a folyamatot a korai felismerés érdekében. Az alábbi táblázat a beérkező ellenőrzés során leggyakrabban előforduló hibákat tartalmazza.
| Hiba | Szokásos ok | Megelőzés |
|---|---|---|
| Sorja a határ felett | Kopott lyukasztó vagy matricabetét, nem megfelelő hézag | Oldalanként 5–8%-os hézag, ütemezett utánköszörülés, a sorjamagasság trendként figyelve |
| Dimenziósodródás egy futáson keresztül | Szerszámkopás, szalag előtolási hiba, bejövő keménységváltozás | In-die pilot érzékelés, SPC kritikus méretekre, anyagtanúsítványok keménységi tartománnyal |
| Csavarodás és lapossági hiba | Egyenetlen maradó feszültség, aszimmetrikus alakítás, gyenge szalagtámasztás | Kiegyensúlyozott szalagelrendezés, feszültségmentesítő izzítás, soros szintezés |
| Csigahúzás és matricanyomok | Nem elegendő a csigák tehermentesítése, rossz a szerszám geometriája, gyenge kenés | Csigaérzékelő érzékelők, vákuum-elszívás, szerszámfelület-kezelés |
| Karcok és kopás | Nem megfelelő kenés, érdes szerszámfelületek | Bevonatos szerszám (TiN, DLC), anyaghoz igazított kenőanyag |
| Repedés a kanyarokban | Hajlítási sugár a minimum alatt, az anyag túl kemény, a szemcse iránya | A sugár legalább 0,8-1,0-szeres vastagság lágyacélban, 2-szeres rozsdamentes acélban; lágyítás a műveletek között |
| Felhólyagosodás vagy gyenge tapadás | Bélyegző kenőanyag maradék, elégtelen előkezelés | Meghatározott tisztítási ciklus bevonat előtt, tapadási teszt az első cikken |
Egy hiba külön említést érdemel, mert a bélyegzéskor láthatatlan és később jelenik meg: a maradék feszültség. A formázott alkatrész a gyártás napján tökéletesen mérhető, és bevonat, hőkezelés vagy néhány hét raktározás után kinyílik vagy megcsavarható. Ahol a síkság funkcionálisan fontos, kérjen feszültségmentesítő lágyítást és síkosság-ellenőrzést a simítás után, ne előtte.
Ajánlatkérés felépítése, amely idézhető számot ad vissza
A legtöbb árajánlat késést a megkeresés okozza, nem a szállító. A nagy pontosságú bélyegzésre vonatkozó teljes árajánlatkérés a következőket tartalmazza, és a beszállító, aki megkapja, általában három-öt munkanapon belül válaszolni tud.
- Egy 2D-s rajz teljes GD&T-vel, nullapontokkal és egy megadott tűrésszabvánnyal, valamint egy 3D-s modell, ahol a geometria összetett.
- Anyagminőség, vastagság tűréshatárral, temperálás vagy keménységi tartomány és az alkalmazandó szabvány.
- Felületminőségi követelmény, beleértve azt is, hogy a méretek a bevonat előtt vagy után érvényesek-e.
- Éves mennyiség, a rendelés kiadásának mérete és a termék várható élettartama. Ez a három szám jobban meghatározza a szerszám amortizációját, mint bármi más a rajzon.
- A működés szempontjából kritikus jellemzők, kifejezetten megjelölve. Minden más referenciaként kezelhető idézés céljából.
- Minőségi dokumentáció követelményei: első cikk jelentés, ellenőrzési terv, anyagtanúsítványok, adott esetben PPAP szint.
- Csomagolási és címkézési követelmények, beleértve a visszaküldhető tartályok rendszerét.
- Destination és Incoterms, mivel az exportcsomagolás és a fuvarozás jelentősen befolyásolja a kirakodási költségeket.
- Irányár és célgyártás kezdő dátuma, ha rögzítették. A beszállítók a folyamatot mindkettő köré tervezik.
A leggyakoribb hiányosság a térfogatprofil. Az évi 100 000 darabra épített árajánlat és az évi 2 000 darabra épített havi kiadású árajánlat alkatrészenkénti árban több mint kétszeres eltérést mutat, mivel a beállítás, a szerszámok amortizációja és az ellenőrzés gyakorisága nagyon eltérő mennyiségekre oszlik. Egyetlen szám megadása árajánlatot jelent az egyetlen számra, és meglepetés, amikor megérkeznek a tényleges kiadások.
Költségstruktúra: Amiért valójában fizet
A költségstruktúra megértése eredményesebbé teszi a tárgyalást, mert a vita a „8%-os árcsökkentés” helyett „melyik elem változtatható” felé tolódik el.
- Anyag. Általában a darabár 25–45%-a, a minőség, a vastagság, a tekercsszélesség kihasználtsága és a hulladék visszanyerési értéke határozza meg. Az a csíkelrendezés, amely 30%-ról 22%-ra csökkenti a selejt mennyiségét, többet ér, mint a legtöbb ártárgyalás.
- Szerszám amortizáció. Terjessze az idézett kötetet. Itt a mennyiségi feltételezések számítanak leginkább.
- Nyomja meg az időt. A percenkénti ütések száma szorozva az alkatrész által elfoglalt állomások számával. Egy 12 állomásos, percenkénti 300 ütési sebességgel működő szerszámban előállítható alkatrész drámaian olcsóbb, mint egy 20 állomásra 120 ütés/perc sebességgel.
- Másodlagos műveletek. A menetfúrás, a sorjázás, a hegesztés, a bevonat és az összeszerelés munkaigényes, és jellemzően nagyobb árréssel jár, mint maga a sajtolás.
- Ellenőrzés. Gyakran alábecsülik. Egy 40 tűrésű alkatrészt minden tételnél megvizsgálnak, sokkal többe kerül a kiadás, mint egy négyesnél.
- Csomagolás és logisztika. Az exportcsomagolás, a szárítószer, a rozsdásodás elleni védelem és a kikötőtől a rendeltetési helyig történő szállítás látható százalékban növeli a kirakodási költségeket, különösen az alacsony értékű alkatrészek esetében.
Két rejtett költség érdemel figyelmet a tárgyalás során. A selejt arányára vonatkozó feltételezések a darabáron belül vannak, és ritkán hozzák nyilvánosságra; a feltételezett selejt arány kérése jogos és leleplező kérdés. A másik a szállítmányozás konszolidációja: egy nagy konténerkikötő közelében található beszállító konszolidálhatja a szállítmányokat és csökkentheti a kirakodási költségeket oly módon, hogy az árajánlat nem teszi láthatóvá.
Szállítói képesítés: Kérhető dokumentumok
Egy nagy pontosságú bélyegző beszállítónak képesnek kell lennie a következők előállítására hosszas belső keresés nélkül. Ha bármely elem eszkalációt igényel, az maga a szervezetről szóló információ.
- Minőségirányítási rendszer tanúsítványa a megnevezett tanúsító szervezettel és a fémbélyegzésre vonatkozó hatályával.
- Anyagtanúsítványok az első cikknél használt adott hő- vagy tekercstételhez.
- Az első cikk vizsgálati jegyzőkönyve minden tűrésjellemzőhöz mért értékekkel, nem megfelelő/nem megfelelő jelölésekkel.
- Folyamatszabályozási terv, amely meghatározza, hogy mely jellemzőket, milyen gyakran, milyen műszerrel ellenőrizzük.
- Felszereléslista a préstérfogattal, a maximális ágymérettel, a löketszámmal és a szerszámmagasság kapacitásával – ez mutatja, hogy a szerszámok valóban illeszkednek-e.
- Korrekciós intézkedésekre vonatkozó feljegyzések a legutóbbi ügyfélproblémákról. A rögzített problémákkal nem rendelkező szállító vagy új, vagy nem rögzíti azokat.
- Albeszállítói lista a bevonatoláshoz, hőkezeléshez és bármilyen kiszervezett művelethez, mivel a legtöbb minőségi szennyeződés a bélyegző üzemen kívülről származik.
- Mintacsomagolás és azonosítási szabvány, beleértve a tétel nyomon követhetőségét a tekercstől a kartonig.
Egy audit vagy egy videós áttekintés többet ér, mint egy dokumentumkészlet. Ha figyeli, hogyan válogatják szét a selejteket, tárolják-e a szerszámokat állványokon a karbantartási jegyzőkönyvekkel, és hogy az ellenőrző területet elválasztják-e a gyártópadlótól, a tapasztalt vásárló többet mond a képességekről, mint a tanúsítványról.
Együttműködés Ningbo-alapú bélyegzőszállítóval
A Ningbo az egyik legpraktikusabb hely Kínában, ahol bélyegzett fém alkatrészeket lehet beszerezni, nagyrészt a logisztika miatt. A kikötőben igen nagy volumenű konténerforgalom bonyolódik le, és a kikötőtől nagyjából 25 km-re lévő gyár egyetlen nap alatt képes szállítani a késztermékeket a gyártósorról a konténertelepre. A szűk szállítási időszakokkal rendelkező exportprogramok esetében ez a közelség megszünteti a késedelem egy kategóriáját, amelyet a belföldi szállítók nem tudnak elkerülni.
A Ningbo Mingli Electric Technology Co., Ltd. egy 2017-ben alapított gyártó és kereskedelmi vállalat, amely sajtolt fém alkatrészekkel, fémlemez alkatrészekkel és gyártott részegységekkel foglalkozik, éves kapacitása meghaladja az 5000 tonnát, és több mint 50 fős csapattal rendelkezik. A cég meghirdetett folyamatköre öt termékkategóriához illeszkedő útvonalat ölel fel: nagy pontosságú sajtolt fémalkatrészek sajtolása, lemezalkatrészek lemezfeldolgozása, valamint szerelési munkákat támogató belső menetfeldolgozás, hegesztés és műanyag feldolgozás. A fejlesztés egyedileg történik – az alkatrészeket az ügyfelek rajzai vagy mintái alapján készítik el, nem pedig katalógusból –, és a vállalat bejelentett tevékenysége exportorientált Európa, Amerika, Délkelet-Ázsia és a Közel-Kelet területén.
A vásárlók számára ez a profil három helyzetben a leghasznosabb. Először is, amikor egy alkatrészt egy folyamatban terveztek, és optimalizálni kell a bélyegzésre, mivel az egyedi fejlesztési útvonal lehetővé teszi a korai tervezési bevonást. Másodszor, ha egy alkatrész egynél több folyamatot igényel – például egy menetes betéttel és hegesztett merevítéssel ellátott bélyegzett konzolt –, és a konszolidáció elkerüli a három szállítóval való kapcsolattartást. Harmadszor, amikor a mennyiségek a kis szériás lézervágási tartomány és a nagyon nagy volumenű, dedikált szerszámok tartománya közé esnek, ahol a rugalmas préskapacitású beszállító és a szerszámtípusok keveréke gazdaságosabb lehet, mint bármelyik szélsőséges.
Továbbra is érvényes a szokásos átvilágítás, és cégprofil alapján egyiket sem szabad kihagyni. Kérje meg a minőségirányítási tanúsítványt és annak hatályát, erősítse meg, hogy mely konkrét tanúsítványok vannak birtokában, nem pedig feltételezi, kérje le a berendezéslistát az Ön alkatrészmérete és űrtartalma alapján, és kérdezze meg közvetlenül, mely műveleteket végzik házon belül, és melyeket alvállalkozói szerződés alapján. Kérdezze meg az árajánlatban szereplő selejt arány feltételezését és az Ön részét futtató szerszám újraköszörülési intervallumát is. Az a beszállító, aki egyértelműen válaszol erre a négy kérdésre, általában az a beszállító, aki irányítja a folyamatát.
A nagy pontosságú bélyegzés azokat a vásárlókat jutalmazza, akik mérnöki vásárlásként kezelik, nem pedig áruvásárlásként. A kapott tűrés az a tűréshatár, amelyre az eszköz készült, és az eszköz tükrözi az Ön által szállított rajzot, az Ön által megadott anyagot és az Ön által vállalt mennyiséget. Ennek a három bemenetnek a megszerzése közvetlenül a kocka levágása előtt többet ér, mint bármely utána lefolytatott ártárgyalás.
A gyakorlati sorozat rövid. Határozza meg a kritikus jellemzőket, és hagyja, hogy a többi referencia legyen. Válasszon olyan anyagminőséget és vastagságtűrést, amely teret enged a folyamatnak. Az ellenőrzési módszert, a képességcélt és a dokumentációt az első cikk előtt állapodjon meg, ne az első panasz után. És írásban erősítse meg, hogy kié az eszköz, várhatóan mennyi ideig fog működni, és mi történik, ha a kialakítás megváltozik. Tegye ezt, és a rajzon a ±0,02 mm már nem jelent kockázatot, és specifikáció lesz.


 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Szerzői jog © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
